W instalacji wodnej zgrzew PP-R może wyglądać poprawnie, a mimo to po czasie zacząć przeciekać albo ograniczać przepływ. O trwałości połączenia decydują przede wszystkim temperatura grzałki, czas nagrzewania, szybkie połączenie bez obracania oraz właściwe chłodzenie. Poniżej podaję praktyczne parametry dla popularnych średnic, zasady wykonania i błędy, które najczęściej psują zgrzew.
Najpewniejszy zgrzew PP zaczyna się od stabilnej temperatury i właściwej liczby sekund
- 260°C to standardowa temperatura nakładek grzewczych dla większości systemów PP-R.
- Czas nagrzewania zależy od średnicy i grubości ścianki, zwykle wynosi od 5 do 50 sekund.
- Rury PN16 i PN20 wymagają dłuższego nagrzewania niż rury PN10.
- Nie obracaj rury podczas łączenia, ponieważ możesz osłabić strukturę zgrzewu.
- Minimalna temperatura otoczenia do pracy wynosi zwykle około +5°C, ale w chłodzie czasy mogą wymagać korekty.
Najważniejsza jest stabilna temperatura zgrzewarki
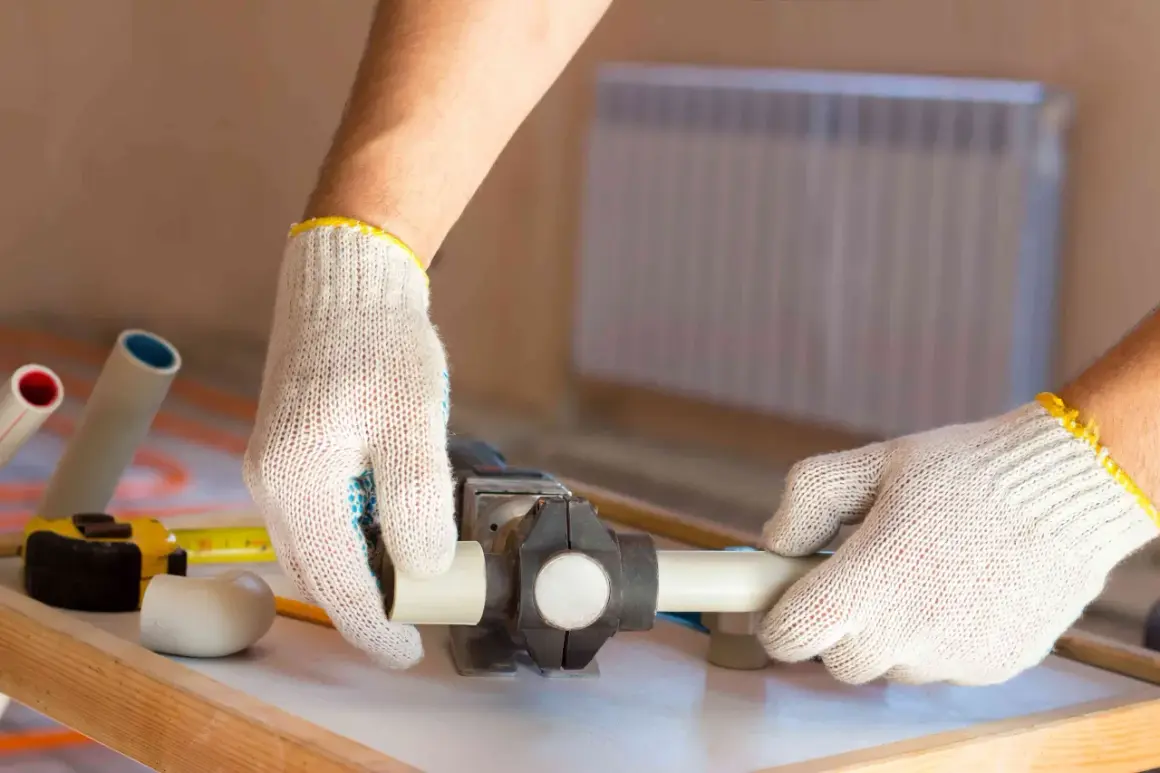
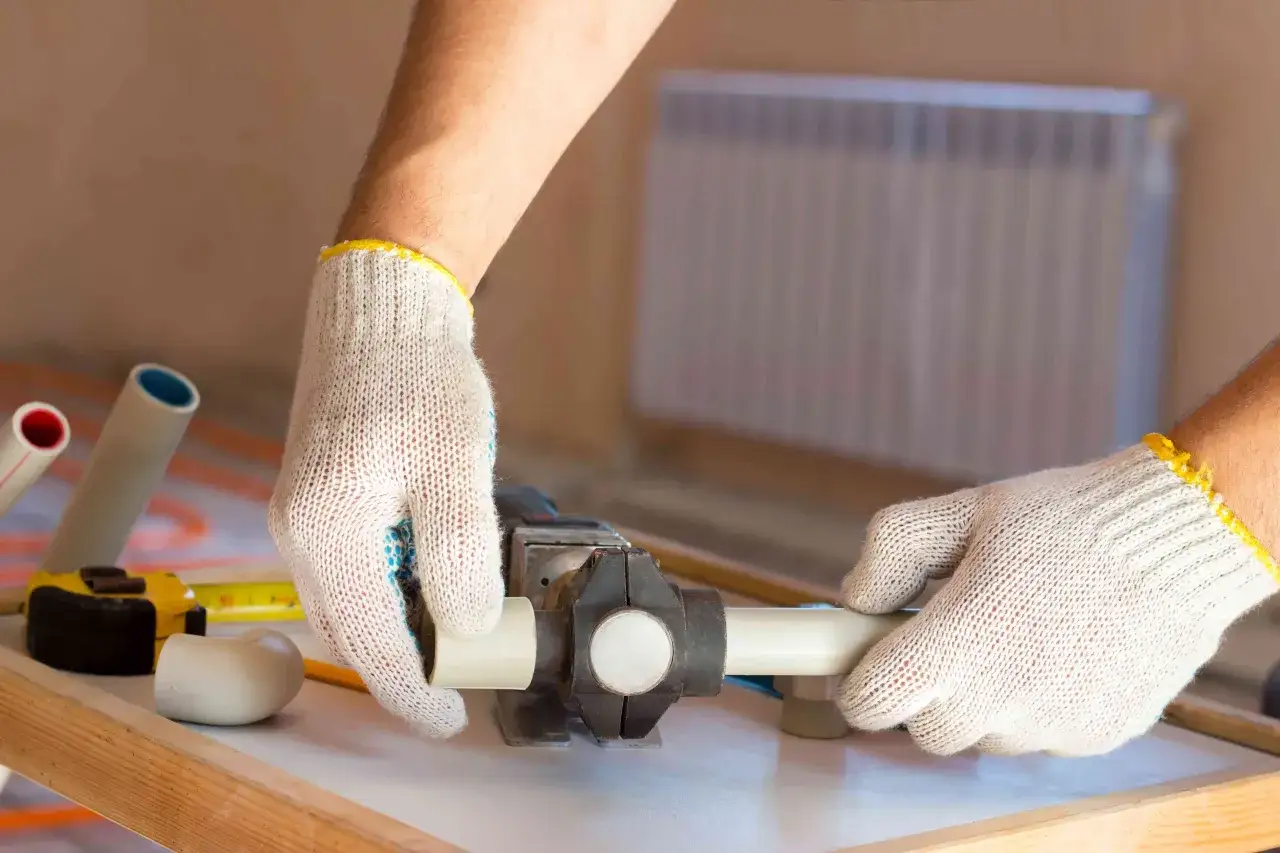
W większości instalacji wodnych z rur PP-R stosuje się temperaturę nakładek grzewczych na poziomie 260°C. Nie oznacza to jednak, że wystarczy ustawić pokrętło i od razu rozpocząć pracę. Zgrzewarka powinna osiągnąć temperaturę roboczą, a pierwszy zgrzew najlepiej wykonać dopiero po około 5 minutach stabilizacji.
Temperatura dotyczy powierzchni nakładek, na których podgrzewana jest rura i kształtka. Zbyt niska wartość prowadzi do tak zwanego zimnego zgrzewu, czyli słabego połączenia, w którym tworzywo nie zostało odpowiednio uplastycznione. Zbyt wysoka temperatura albo zbyt długie grzanie może z kolei nadmiernie wypchnąć tworzywo do środka rury i zwęzić światło przewodu.
Nie traktuję jednak 260°C jako liczby całkowicie oderwanej od konkretnego systemu. Rury, kształtki i zgrzewarka powinny pochodzić z rozwiązań przeznaczonych do współpracy, a instrukcja producenta ma pierwszeństwo przed ogólną tabelą. Dotyczy to zwłaszcza rur PP-RCT, elementów o nietypowej grubości ścianki oraz dużych średnic.
Praktyczna tabela czasów dla popularnych średnic
Poniższe wartości dotyczą typowych rur PP-R o klasie PN16 lub PN20 i temperatury nakładek wynoszącej 260°C. Czas nagrzewania licz od chwili pełnego nasunięcia rury i kształtki na nakładki, a nie od momentu rozpoczęcia wsuwania.
| Średnica rury | Głębokość zgrzewania | Czas nagrzewania | Maksymalny czas przestawienia | Czas chłodzenia |
|---|---|---|---|---|
| 16 mm | 11 mm | 5 s | 3 s | 2 min |
| 20 mm | 12 mm | 5 s | około 4-5 s | 2 min |
| 25 mm | 13 mm | 7 s | około 4-5 s | 2 min |
| 32 mm | 14,5 mm | 8 s | 6 s | 4 min |
| 40 mm | 16 mm | 12 s | około 6 s | 4 min |
| 50 mm | 18 mm | 18 s | około 6 s | 4 min |
| 63 mm | 24 mm | 24 s | 8 s | 6 min |
| 75 mm | 26 mm | 30 s | około 8 s | 6 min |
| 90 mm | 29 mm | 40 s | około 8 s | 8 min |
| 110 mm | 32,5 mm | 50 s | 10 s | 8 min |
To tabela robocza, a nie zamiennik instrukcji konkretnego producenta. W przypadku rur PN10 czas nagrzewania może być około dwukrotnie krótszy, natomiast kształtka może wymagać innego czasu niż sama rura. Przy średnicach 75-110 mm szczególnie ważna jest dokładność, ponieważ kilka dodatkowych sekund oznacza znacznie większą ilość uplastycznionego tworzywa.
Przykładowo połączenie rury 20 mm nagrzewanej przez 5 sekund powinno zostać wykonane sprawnie i osiowo. Jeśli potrzymasz ją na grzałce dwa razy dłużej, zgrzew może nadal wyglądać estetycznie, ale wewnętrzny nadlew ograniczy przepływ. W instalacjach z cyrkulacją ciepłej wody taki błąd potrafi później ujawnić się jako słaby przepływ w najbardziej oddalonym punkcie.
Jak wykonać połączenie bez zwężenia światła
Sam stoper nie wystarczy, jeśli przygotowanie rury jest niedokładne. Ja zaczynam od sprawdzenia, czy końcówka jest równo ucięta, sucha i wolna od zabrudzeń, a przy większych średnicach kontroluję także, czy rura nie jest zdeformowana przez przechowywanie lub transport.
- Przytnij rurę prostopadle do jej osi odpowiednimi nożycami.
- Usuń opiłki i zabrudzenia, a przy rurach stabilizowanych usuń warstwę wskazaną przez producenta.
- Odmierz głębokość zgrzewania i zaznacz ją na rurze.
- Załóż rurę i kształtkę na właściwe nakładki bez obracania.
- Po upływie czasu nagrzewania zdejmij oba elementy i szybko ustaw je w jednej osi.
- Wsuń rurę do zaznaczonej głębokości, ale nie wciskaj jej na siłę do końca kielicha.
- Przytrzymaj połączenie nieruchomo przez czas łączenia, a potem pozostaw je do pełnego ostygnięcia.
Podczas łączenia dopuszczalna jest tylko niewielka korekta ustawienia. Obracanie rury w kształtce jest błędem, bo może rozmazać uplastycznione warstwy zamiast równomiernie je połączyć. Po wsunięciu elementów nie poprawiaj już kąta przez kręcenie całym przewodem.
Nie wciskaj rury aż do wewnętrznego końca kształtki. Pozostawiona przestrzeń jest potrzebna na materiał wypchnięty podczas łączenia. Zbyt głębokie wsunięcie może zmniejszyć przekrój, szczególnie w kolanach, trójnikach i mufach o małych średnicach.
Co najczęściej psuje zgrzew rur PP
Najwięcej problemów nie wynika z samej metody, lecz z pośpiechu. W praktyce powtarzają się te same błędy, dlatego przed pracą dobrze przygotować sobie narzędzia i stoper w miejscu, w którym nie trzeba ich szukać w trakcie zgrzewania.
- Grzanie na oko zamiast korzystania z tabeli dla konkretnej średnicy.
- Obracanie elementów podczas wsuwania rury do kształtki.
- Brudna lub mokra powierzchnia, która osłabia połączenie.
- Przekroczenie głębokości wsunięcia i nadmierne zwężenie przewodu.
- Praca przed rozgrzaniem zgrzewarki albo wykonywanie pierwszego zgrzewu natychmiast po włączeniu urządzenia.
- Poruszanie instalacją podczas chłodzenia, zwłaszcza przy długich odcinkach rur.
- Łączenie przypadkowych systemów bez sprawdzenia zgodności materiału i wymiarów.
Charakterystyczny równy wałeczek tworzywa przy krawędzi połączenia jest dobrym znakiem, ale nie daje pełnej gwarancji. Jeśli wałeczek jest bardzo duży, nierówny albo widać, że tworzywo zostało wepchnięte do środka, zgrzew warto odciąć i wykonać ponownie. Oszczędność jednej kształtki nie uzasadnia ryzyka zalania zabudowanej instalacji.
Przy połączeniach gwintowanych z metalową wkładką zachowuję dodatkową ostrożność. Gwintu nie dokręca się z dużą siłą po zgrzaniu, ponieważ metalowa część może przenieść naprężenie na tworzywo. Najpierw wykonuję zgrzew, a dopiero potem spokojnie montuję połączenie mechaniczne zgodnie z instrukcją elementu.
Warunki pracy mogą zmienić potrzebny czas
Temperatura 260°C dotyczy zgrzewarki, a nie całego stanowiska. Jeśli rury leżą w zimnym garażu, na balkonie albo w nieogrzewanym budynku, tworzywo szybciej odbiera ciepło. Przy temperaturze otoczenia około +5°C niektórzy producenci zalecają wydłużenie czasu zgrzewania nawet o 50%, ale zawsze trzeba sprawdzić tabelę danego systemu.
Minimalna temperatura otoczenia do bezpiecznej pracy zwykle wynosi około +5°C. Poniżej tej wartości nie próbowałbym kompensować warunków wyłącznie dłuższym grzaniem. Rura może być zimna w środku, powierzchnia może łapać wilgoć, a połączenie będzie trudne do wykonania powtarzalnie.
Znaczenie ma również typ rury. Rura PN10 ma cieńszą ściankę niż PN16 lub PN20, więc nagrzewa się szybciej. Rury stabilizowane, wielowarstwowe oraz PP-RCT mogą wymagać przygotowania warstwy zewnętrznej albo odrębnych parametrów, dlatego średnica sama nie zawsze wystarcza do dobrania czasu.
Po wykonaniu zgrzewu elementy powinny pozostać nieruchome przez co najmniej kilkadziesiąt sekund. Pełne obciążenie połączenia następuje później, zwykle po 2-8 minutach zależnie od średnicy. Próbę szczelności całej instalacji wykonuję dopiero po ostygnięciu wszystkich złączy i zgodnie z wymaganiami dla danego układu.
Co sprawdzić przed puszczeniem wody w instalacji
Przed zamknięciem bruzd lub wykonaniem zabudowy oglądam każde połączenie, sprawdzam, czy rury zachowały oś i czy nie ma podejrzanie dużych nadlewów. Dobrze wykonany zgrzew powinien być równy, bez pęknięć, szczelin i śladów przesunięcia. Najlepszym momentem na poprawkę jest chwila przed zakryciem instalacji, nie dzień po pojawieniu się wilgoci na ścianie.
Najkrótsza praktyczna zasada brzmi więc tak: ustaw około 260°C, dobierz czas do średnicy i klasy rury, połącz elementy bez obrotu, a następnie daj im spokojnie ostygnąć. Jeśli tabela producenta różni się od wartości orientacyjnych, wybierz parametry systemowe, bo to właśnie one uwzględniają konkretną grubość ścianki, kształtki i materiał.